பகிரி
எங்களுக்கு மின்னஞ்சல் அனுப்பு
WPC கதவு சட்ட நுரை தோல்வியின் சிக்கலை எவ்வாறு தீர்ப்பது?
WPC கதவு சட்ட நுரை தோல்வியின் சிக்கலை எவ்வாறு தீர்ப்பது?
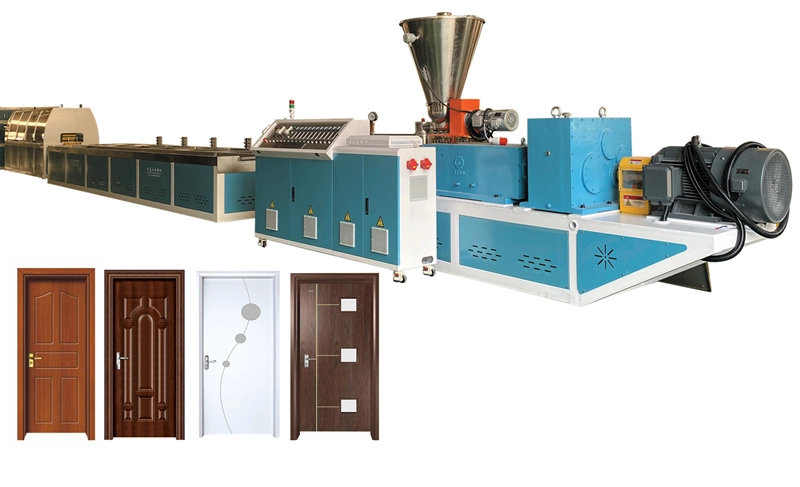
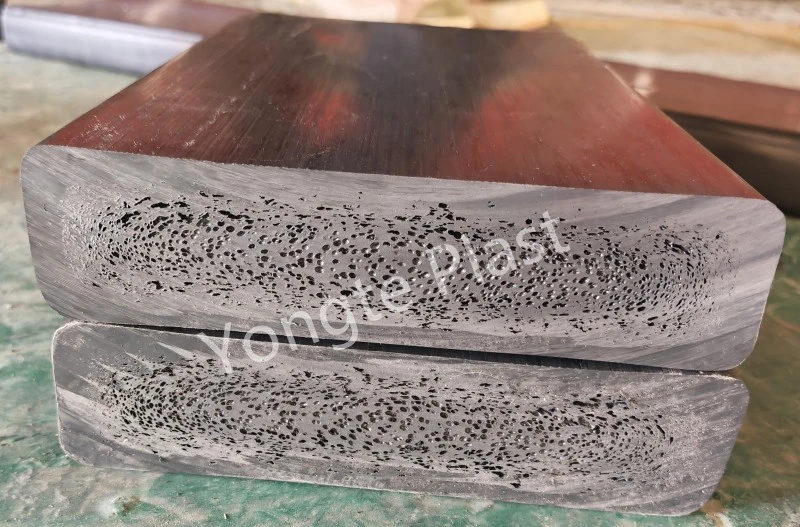
மர-பிளாஸ்டிக் கதவு பிரேம்களின் உற்பத்தியின் போது, பல தொழிற்சாலைகள் பிரேம்களில் அதிகப்படியான அடர்த்தியின் சிக்கலை எதிர்கொள்கின்றன; போதுமான அளவு நுரைக்கும் முகவர் பயன்படுத்தப்பட்டாலும், தயாரிப்பு நுரை அல்லது சரியாக விரிவடையவில்லை.
இந்தச் சிக்கல் நேரடியாக தயாரிப்புச் செலவுகள், தரமற்ற இயந்திர பண்புகள் அல்லது விநியோகத் தேவைகளைப் பூர்த்தி செய்யத் தவறுவதற்கு வழிவகுக்கும். இதன் விளைவாக, பல உற்பத்திப் பணியாளர்கள் மூல காரணத்தைக் கண்டறியாமல், செயல்முறை அளவுருக்களை கண்மூடித்தனமாக சரிசெய்யலாம். கீழே, சிக்கலின் மூலத்தை விரைவாகக் கண்டறிய உங்களுக்கு உதவ, சிக்கலான ஏறுவரிசையில் ஒரு விரிவான சரிசெய்தல் அணுகுமுறையை நாங்கள் கோடிட்டுக் காட்டுவோம். ஆராய்வதற்கான மிகவும் நேரடியான அம்சத்துடன் தொடங்குவோம் - அதாவது, மூலப்பொருட்கள் மற்றும் உருவாக்கம் நிலை - இது பெரும்பாலும் இதுபோன்ற சிக்கல்களின் மிகவும் பொதுவான ஆதாரமாக உள்ளது.
முன்னுரிமை தீர்ப்பு நிகழ்வு:
① டை-மோல்டு பகுதி எந்த விரிவாக்கத்தையும் காட்டாது → நுரைக்கும் முகவரின் போதுமான சிதைவு / குறைந்த வெப்பநிலை / போதுமான உருகும் வலிமை
② இயந்திர தலையில் உள் நுரை ஏற்கனவே ஏற்பட்டுள்ளது; அச்சு வெளியேற்றத்தின் போது, பொருள் பின்வாங்குகிறது மற்றும் நுரை வராது → முன் நுரைத்தல் (உள் அழுத்த நிவாரணம் - மிகவும் பொதுவான காரணம்)
I. மூலப்பொருட்கள் மற்றும் செய்முறை
1. foaming அமைப்பு
· போதுமான ஏசி ஃபோமிங் ஏஜென்ட் டோஸ் அல்லது ஃபேமிங் ஆக்டிவேட்டர் இல்லாதது (எ.கா., ஜிங்க் ஆக்சைடு); ஏசியின் போதுமான செயல்படுத்தல் அல்லது முழுமையற்ற சிதைவின் விளைவாக வாயு வெளியீடு இல்லை. ஒரு பயன்பாட்டிற்கு 0.1-0.3 பகுதிகளைச் சேர்ப்பதன் மூலம் சரிசெய்யவும்; குமிழி முறிவு அல்லது ஒன்றோடொன்று இணைக்கப்படுவதைத் தடுக்க ஒரே நேரத்தில் அதிகமாகச் சேர்க்க வேண்டாம்.
· போதிய நுரைக்கும் முகவர் (உருகு மேம்படுத்தி): உருகும் வலிமை மிகக் குறைவாக இருந்தால், வாயு திறம்பட சிக்காமல் நேரடியாக வெளியேறுகிறது, இதன் விளைவாக சரியான நுரை இல்லாதது. செல் அமைப்பு முறிவு இல்லாமல் அழுத்தத்தைத் தாங்கும் என்பதை உறுதிப்படுத்த, நுரைக்கும் முகவரின் அளவை சரியான முறையில் அதிகரிக்கவும்.
2. உயவு ஏற்றத்தாழ்வு (அதிக அதிர்வெண் காரணம்)
✅ அதிகப்படியான உள் சறுக்கல் (எ.கா. ஸ்டீரிக் அமிலம் காரணமாக): பிளாஸ்டிசைசேஷன் மிக வேகமாக நடந்தால், இயந்திரத்திற்குள் முன்கூட்டியே நுரை வந்துவிடும், மேலும் அழுத்தம் மிக விரைவாக வெளியிடப்பட்டு, அச்சு வெளியேற்றத்திற்குப் பிறகு மேலும் விரிவடைவதைத் தடுக்கிறது; உள் நெகிழ்வைக் குறைக்கவும்.
✅ அதிகப்படியான வெளிப்புற ஸ்லைடிங் (PE மெழுகு/OPE மெழுகு): உருகும் பாகுத்தன்மை மிகவும் குறைவாக உள்ளது, இது நுரைக்கும் வாயுவை திறம்பட இணைக்காமல் தடுக்கிறது; வெளிப்புற சறுக்கலை சரியான முறையில் குறைக்கவும்.
✅ போதிய உயவு: மோசமான பிளாஸ்டிக்மயமாக்கல், நுரைக்கும் முகவரின் போதுமான சிதைவு, பலவீனமான நுரைக்கும் நடவடிக்கை
3. அதிகப்படியான நிரப்பு உள்ளடக்கம் - மரத்தூள், கால்சியம் கார்பனேட் அல்லது மறுசுழற்சி செய்யப்பட்ட பொருட்களின் விகிதாச்சாரங்கள் மிக அதிகமாக இருக்கும்போது, திடமான நிரப்பிகள் பிசினை இடமாற்றம் செய்யலாம், இதன் விளைவாக மோசமான உருகும் நெகிழ்ச்சி மற்றும் வாயு விரிவடைவதைத் தடுக்கிறது. மொத்த நிரப்பு உள்ளடக்கம் பொருத்தமான வரம்பிற்குள் பராமரிக்கப்பட வேண்டும்; மறுசுழற்சி செய்யப்பட்ட பொருள் உள்ளடக்கம் 30% ஐ விட அதிகமாக இருக்கக்கூடாது. மரத்தூள் ஈரப்பதம் ≤ 2% ஆக இருக்க வேண்டும் - இந்த வரம்பை மீறுவது நுரைக்கும் செயல்முறையில் குறுக்கிடலாம் மற்றும் வெற்றிட குறைபாடுகளுக்கு வழிவகுக்கும்.
4. போதுமான நிலைப்படுத்தி உள்ளடக்கம் / மோசமான தரம்: உள்ளூர் அதிக வெப்பமடைதல் அல்லது நுரைக்கும் முகவரின் முன்கூட்டிய சிதைவு, அச்சு வெளியீட்டின் போது எந்த நுரையும் ஏற்படாது; போதுமான அகலமான வெப்ப நிலைப்புத்தன்மை சாளரத்தை உறுதிசெய்ய பொருத்தமான கால்சியம்-துத்தநாகம்/ஈய உப்பு நிலைப்படுத்தும் அமைப்பைத் தேர்ந்தெடுக்கவும்.
II. வெளியேற்ற செயல்முறை அளவுரு ட்யூனிங்
1. வெப்பநிலை விவரக்குறிப்பு (முக்கியம்: உணவளிக்கும் கட்டத்தில் முன்கூட்டியே நுரை வருவதைத் தடுக்கவும்; பிளாஸ்டிசிங் கட்டத்தை ஏசி சிதைவு சாளரத்துடன் சீரமைக்கவும்)
குறிப்பு நிலையான வரம்பு (PVC வூட்-பிளாஸ்டிக் கதவு பிரேம்கள்):
ஏற்றுதல் மண்டலம்: 140-155°C (குறைந்த வெப்பநிலை - முன்கூட்டிய நுரை வராமல் தடுக்கிறது)
· பிளாஸ்டிசிங்/கம்ப்ரஷன் நிலை: 165–175°C (ஏசிக்கான முதன்மை சிதைவு வரம்பு)
· அளவீட்டு வரம்பு: 170–178°C
· ஒருங்கிணைந்த மைய: சற்றுக் குறைக்கப்பட்ட வெப்பநிலை (160-165 ° C) - உட்புற நுரையைத் தடுக்கிறது
· டை: அச்சு குழியில் முன்கூட்டியே நுரை வருவதைத் தடுக்க பீப்பாயின் பின்புற முனைக்கு சற்று கீழே நிலைநிறுத்தப்பட்டது.
பிழைத்திருத்தக் கொள்கை:
· குறைந்த ஒட்டுமொத்த வெப்பநிலை → முழுமையற்ற நுரை முகவர் சிதைவு: பிளாஸ்டிக்மயமாக்கல் கட்டத்தில் +5 ° C வெப்பநிலை அதிகரிப்புடன் சோதனை ஓட்டத்தை மேற்கொள்ளுங்கள்.
· மிக்ஸிங் கோர்/ப்ளோவர் ஹெட்டில் அதிக வெப்பநிலை → ஆரம்பகால உள் அழுத்த நிவாரணம் மற்றும் நுரைத்தல்: ஊதுகுழல் தலை மற்றும் கலவை மையத்தில் வெப்பநிலையைக் குறைக்கவும்.
2. அழுத்தம், சுழற்சி வேகம், உணவு, இழுவை
1. போதிய தலை அழுத்தம்: அழுத்தம் போதுமானதாக இல்லாதபோது, அது டையின் முன் மற்றும் பின்புற மேற்பரப்புகளுக்கு இடையே அழுத்தம் வேறுபாட்டை உருவாக்குவதைத் தடுக்கிறது, இதனால் குமிழ்கள் அணுக்கருவைக் கடினமாக்குகிறது; பிரதான இயந்திரத்தின் சுழற்சி வேகத்தை சிறிது அதிகரிப்பதையோ அல்லது உருகும் அழுத்தத்தை அதிகரிக்க உணவளிக்கும் வீதத்தை அதிகரிப்பதையோ கருத்தில் கொள்ளுங்கள் (வெட்டி அதிக வெப்பமடைவதைத் தடுக்க அதை மிக அதிகமாக அமைப்பதைத் தவிர்க்கவும்).
2. அதிகப்படியான இயந்திர வேகம்: வெட்டு வெப்பத்தில் திடீர் எழுச்சி முன்கூட்டிய நுரைக்கு வழிவகுக்கிறது; குறைந்த இயந்திர வேகம்: போதுமான பிளாஸ்டிக்மயமாக்கல் பலவீனமான நுரைக்கு வழிவகுக்கிறது.
3. அதிகப்படியான நீட்சி வேகம்: பொருளானது அச்சிலிருந்து வெளியேறும் போது முழுமையாக நுரைபடுவதற்கு முன் வலுக்கட்டாயமாக நீட்டப்படுகிறது, இதனால் செல் அமைப்பு சரிந்துவிடும் → பொருளின் இலவச நுரைக்கு போதுமான நேரத்தை அனுமதிக்க நீட்டிக்கும் வேகத்தை சரியான முறையில் குறைக்கவும்.
4. வெளியேற்ற வெற்றிடம்: வெற்றிடம் அதிகமாக இருந்தால், அது நேரடியாக நுரைக்கும் வாயுவை அகற்றி, சரியான நுரை வராமல் தடுக்கும்; எக்ஸாஸ்ட் போர்ட்டில் ஏதேனும் பொருள் உருவாக்கம் அல்லது அடைப்புகளை அகற்றும் போது வெளியேற்ற வெற்றிட அளவை சரியான முறையில் குறைக்கவும்.
III. அச்சு மற்றும் வடிவ அமைப்பு
1. டை ஃப்ளோ சேனல் வடிவமைப்பு போதுமானதாக இல்லாவிட்டால் அல்லது எதிர்ப்பு மிகவும் குறைவாக இருந்தால், உள் இறக்க அழுத்தத்தை நிறுவ முடியாது; இதுபோன்ற சந்தர்ப்பங்களில், இறக்கும் உதடு நீக்கம் மற்றும் த்ரோட்டில் விலா எலும்புகளை சரிபார்த்து, நிலையான உருகும் அழுத்தத்தை நிறுவ உள் இறக்கும் எதிர்ப்பை சரியான முறையில் அதிகரிக்கவும்.
2. டை மற்றும் ஷேப்பிங் டை இடையே உள்ள தூரம் மிகவும் சிறியது: பொருள் முழுமையாக நுரைக்கும் முன் வடிவமைத்தல் மற்றும் குளிரூட்டும் நிலைக்கு நுழைகிறது, அதன் மூலம் நுரைப்பதை அடக்குகிறது - எனவே, இலவச நுரைக்கும் பகுதியை மிதமாக அதிகரிக்கவும்.
3. வெற்றிடத்தை அதிகமாக அமைத்தல் அல்லது அதிகப்படியான குளிரூட்டும் நீர் வெப்பநிலை: விரைவான குளிர்ச்சி மற்றும் உருகலின் உறைதல் துளை வளர்ச்சியைத் தடுக்கிறது; அமைக்கும் வெற்றிடத்தை குறைத்து, நீர் வெப்பநிலையை சரியான முறையில் அதிகரிக்கவும்.
IV. நிலையான படிப்படியான பிழைத்திருத்த செயல்முறை (சிக்கல் உள்ளூர்மயமாக்கலை எளிதாக்குவதற்கு ஒரு நேரத்தில் ஒரு அளவுருவை மட்டும் சரிசெய்யவும்)
1. மாதிரி கவனிப்பு: பொருளின் துண்டு அச்சில் இருந்து வெளியேறும் தருணத்தில் விரிவாக்கத்தை வெளிப்படுத்துகிறதா அல்லது அது கடினமாகவும் மாறாமல் வெளிப்படுகிறதா என்பதைத் தீர்மானிக்கவும்.
2. மூலப்பொருள் சரிபார்ப்பு: மரத்தூள் ஈரப்பதம், உருவாக்கம் சேர்க்கை விகிதம் மற்றும் மறுசுழற்சி செய்யப்பட்ட பொருள் சேர்க்கை விகிதம்
3. வெப்பநிலை நன்றாகச் சரிசெய்தல்: பிளாஸ்டிசிங் பிரிவு மற்றும் கலவை மையத்தின் வெப்பநிலையை சரிசெய்வதற்கு முன்னுரிமை கொடுங்கள்.
4. லூப்ரிகேஷன் ஃபைன்-ட்யூனிங்: உள் சறுக்கும் உராய்வைக் குறைத்தல், வெளிப்புற நெகிழ் உராய்வை மிதமாகக் குறைத்தல்
5. சிறிது foaming முகவர் அளவை அதிகரிக்க; நுரைக்கும் முகவர் + ஆக்டிவேட்டரின் ஒரு சிறிய கூடுதல் சேர்த்தலைக் கவனியுங்கள்.
6. நிலையான தலை அழுத்தத்தை பராமரிக்க பிரதான இயந்திர வேகம், உணவு வீதம் மற்றும் இழுவை வேகத்தை பொருத்தவும்.
7. வெளியேற்ற வெற்றிடம், வடிவ வெற்றிடம் மற்றும் அச்சு திறப்பு மற்றும் வடிவமைக்கும் அட்டவணைக்கு இடையே உள்ள தூரத்தை சரிசெய்யவும்.
தொடர்புடைய செய்திகள்
- பாரம்பரிய நீர்ப்பாசன குழாய்களுக்கு எதிராக ரப்பர் சோக்கர் பாசன குழாய்களின் நன்மைகள்
- WPC டெக்கிங் ஆலைக்கான டர்ன்கீ திட்ட சேவையை Yongte வழங்க முடியுமா?
- 200x50 மிமீ மறுசுழற்சி செய்யப்பட்ட திட பிளாஸ்டிக் லம்பர் இயந்திரம் வெற்றிகரமாக சோதிக்கப்பட்டது
- இணை-வெளியேற்றத்துடன் கூடிய Yongte WPC நெடுவரிசை தயாரிக்கும் இயந்திரம் வெற்றிகரமாக சோதிக்கப்பட்டது
- மர-பிளாஸ்டிக் கலவை (WPC) தயாரிப்புகளை தயாரிக்க பிளாஸ்டிக் படக் கழிவுகளை எவ்வாறு பயன்படுத்தலாம்?
- WPC எக்ஸ்ட்ரூஷன் மெஷின் வெப்பநிலை அமைப்பு
எனக்கு ஒரு செய்தி அனுப்பு

எங்களைப் பற்றி
எங்களை தொடர்பு கொள்ள
யாஹுய் கிராமம், ஹாங்காங் சாலைக்கு மேற்கு, ஜியாவோ நகரம், ஷான்டாங் மாகாணம், சீனா
பதிப்புரிமை © 2026 Qingdao Yongte Plastic Tech Co., Ltd. அனைத்து உரிமைகளும் பாதுகாக்கப்பட்டவை.