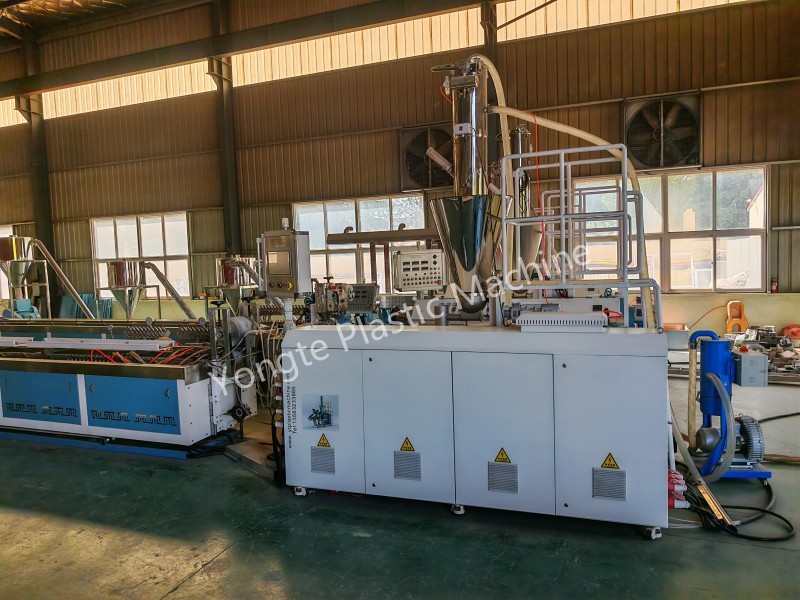
WPC பேரலல் ட்வின் ஸ்க்ரூ எக்ஸ்ட்ரூடரின் சிக்கிய திருகுகளை எவ்வாறு தளர்த்துவது?
இணைப்பை கைமுறையாக சுழற்றுவதன் மூலம் WPC பேரலல் ட்வின் ஸ்க்ரூ எக்ஸ்ட்ரூடரின் சிக்கிய திருகு தளர்த்துவதற்கான விரிவான படிகள் மற்றும் முறைகள்.
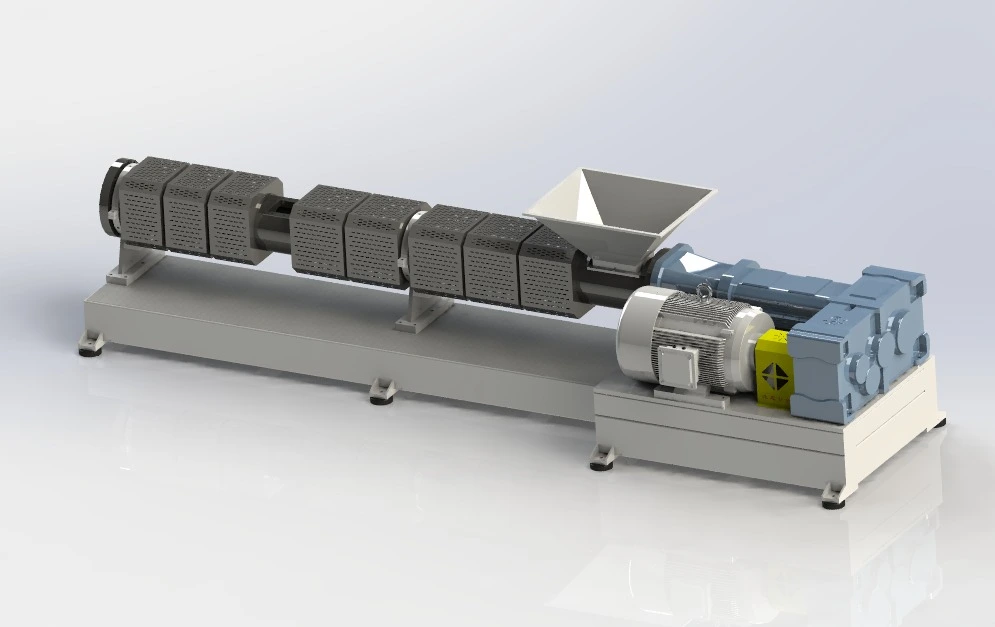
பாதுகாப்பு முன்நிபந்தனை: முழு இயந்திரமும் அணைக்கப்பட்டு பூட்டப்பட வேண்டும்; ஸ்க்ரூவை வலுக்கட்டாயமாக ஓட்டுவதற்கு பிரதான அலகு திடீரெனத் தொடங்குவது கண்டிப்பாக தடைசெய்யப்பட்டுள்ளது. PE மர-பிளாஸ்டிக் பொருள் மரப் பொடியைக் கொண்டுள்ளது; குளிர்ந்த பிறகு, பொருள் அதிக கடினத்தன்மை மற்றும் திருகு மீது குறிப்பிடத்தக்க clamping சக்தியை வெளிப்படுத்துகிறது. பீப்பாயின் மொத்த நீளம் 3 மீட்டர்; எனவே, வெப்பமூட்டும் மற்றும் காப்பு நேரம் ஒரு சிறிய வகை இயந்திர பீப்பாய்க்கு தேவையானதை விட அதிகமாக இருக்க வேண்டும்.
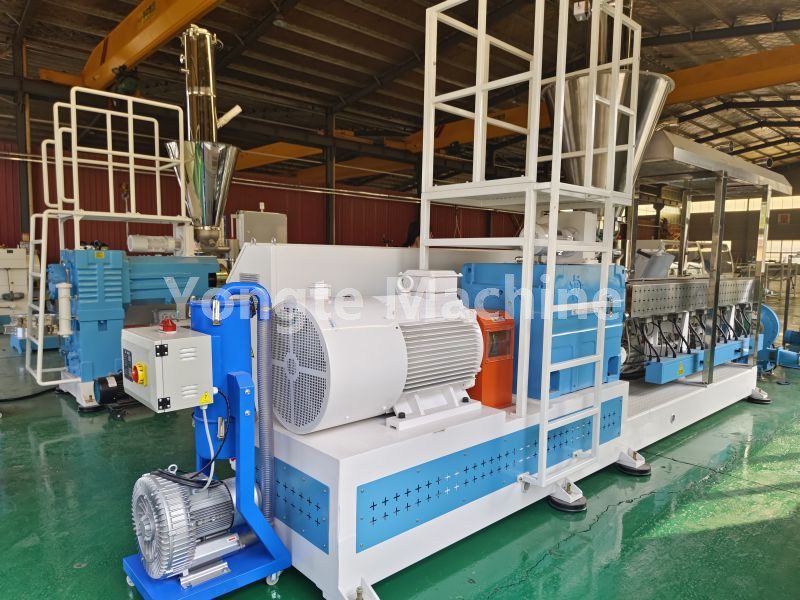
I. பரிந்துரைக்கப்பட்ட பேக்கிங் வெப்பநிலை அளவுருக்கள் (குளிர் பொருள் நெரிசல் சூழ்நிலைகளுக்கு முன்னுரிமை)
PEWPC இயல்பான இயக்க வெப்பநிலை: 170-190°C; பேக்கிங் ஹீட்டிங் செட்பாயிண்ட் வெப்பநிலை: 205-215°C
⚠ அதிகபட்ச வெப்பநிலை நீண்ட காலத்திற்கு 220°C க்கு மேல் இருக்கக்கூடாது; மரத்தூள் 220°C க்கு மேல் வெப்பநிலையில் வெளிப்படும் போது, அது கோக்கிங் மற்றும் கார்பனேற்றத்திற்கு அதிக வாய்ப்புள்ளது, இதனால் உருவாகும் கட்டிகளை அகற்றுவது மிகவும் கடினமாகும்.
3-மீட்டர் பீப்பாய் மண்டலம் சார்ந்த வெப்பக் கட்டுப்பாடு (பொதுவாக 5-6 மண்டலங்களாகப் பிரிக்கப்பட்டுள்ளது)
மண்டலம் 1 (உணவுப் பிரிவு): 210-215°C [நெரிசலுக்கு அதிக ஆபத்துள்ள பகுதி; வெப்பமாக்கலுக்கு முன்னுரிமை]
மண்டலம் 2: 205210°C
மண்டலம் 3: 205210°C
மண்டலம் 4: 200-205°C
மண்டலம் 5 (மெல்ட் டிரான்ஸ்போர்ட்): 200–205°C – முனை/ஃபிளேன்ஜ் மண்டலம்: 200–205°C
பின்புற பகுதியை மட்டும் சூடாக்க வேண்டாம்! PE மர-பிளாஸ்டிக் பொருள் சிக்கல்களில் பெரும்பாலானவை சிலிண்டரின் முதல் 12-மீட்டர் பகுதிக்குள் ஏற்படுகின்றன.
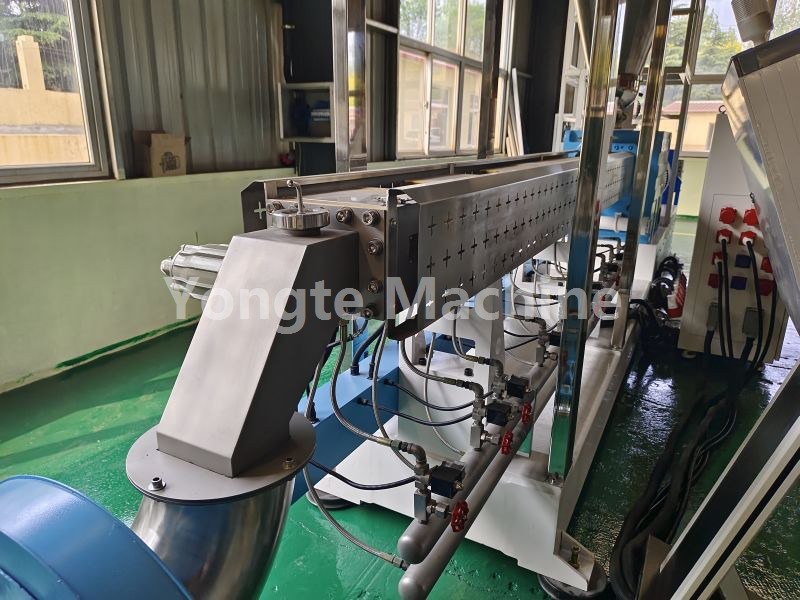
II. வெப்ப காப்பு மற்றும் சுழற்சி வரிசை (3 மீட்டர் நீளமுள்ள உருளைக் கப்பல்களுக்கு சிறப்பு)
1. வெப்பநிலை செட் மதிப்பை அடைந்தவுடன், தொடரும் முன் குறைந்தபட்சம் 90 நிமிடங்களுக்கு அதை பராமரிக்கவும்;
2. ஒவ்வொரு 2530 நிமிடங்களுக்கும், கணினி ஒரு பவர்-ஆஃப் நிகழ்வை அனுபவிக்கும்; ஸ்டீயரிங் இணைப்பில் கைமுறையாக ஈடுபடவும் (முன்னோக்கி/தலைகீழ்).
· சற்று முன்னும் பின்னுமாகச் சுழற்ற அனுமதி: மேலும் சூடாவதை நிறுத்துங்கள்! வெப்பநிலையை மேலும் அதிகரிக்க வேண்டாம்; வட்டு மற்றும் திருகு சுழற்சியை மீண்டும் மீண்டும் தலைகீழாக மாற்றவும்;
· அதை அப்படியே வைத்திருங்கள்: மற்றொரு 60 நிமிடங்களுக்கு இன்சுலேடிங்கைத் தொடரவும்; மொத்த பேக்கிங் நேரம் 3 மணி நேரத்திற்கு மிகாமல் இருக்க வேண்டும்.
3 மணி நேரத்திற்கும் மேலாக வேகவைத்த பிறகும் உணவு சமைக்கவில்லை என்றால், அதை தொடர்ந்து சூடாக்கினால், மரத்தூள் மட்டுமே எரியும்; இந்த வழக்கில், வெப்பத்தை நிறுத்தவும் மற்றும் திருகு அகற்ற இயந்திரத்தை பிரிப்பதற்கு தயார் செய்யவும்.
திருப்பு நுட்பம்: ஒரு சிறிய கோணத்தில் டிரம்மை முன்னும் பின்னுமாக சுழற்றவும்; ஒரு திசையில் சக்தியைப் பயன்படுத்துவதைத் தவிர்க்கவும். பொருள் தளர்த்தத் தொடங்கியதும், குணப்படுத்தப்பட்ட பொருளை நசுக்குவதற்கு சுழற்சி கோணத்தை படிப்படியாக அதிகரிக்கவும்.
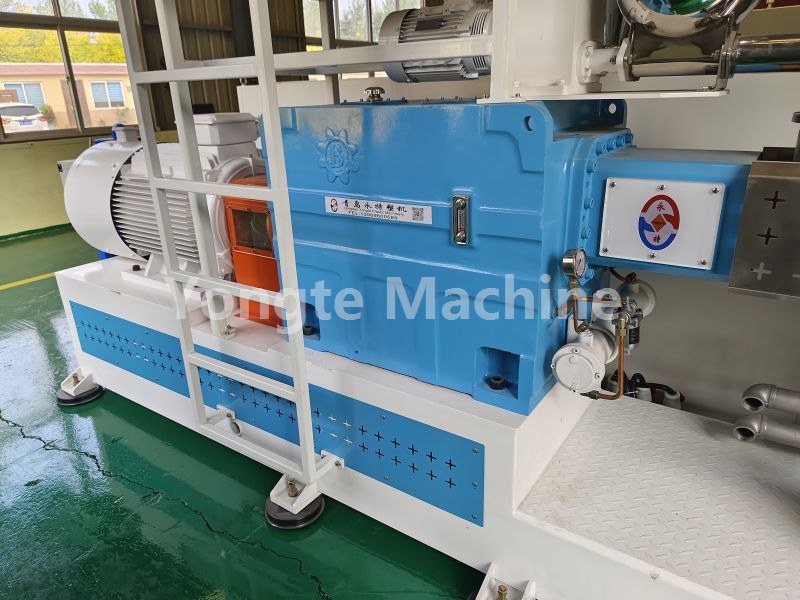
III. சூடாக்கிய பிறகு சாதனம் தளர்வாகிவிடும்; பவர்-ஆன் செய்யப்பட்டவுடன் சாதனத்தை மீட்டெடுப்பதற்கான செயல்முறை
1. மோட்டார் எந்த எதிர்ப்பும் இல்லாமல் சீராக சுழற்றப்பட்டவுடன், இணைப்பு அட்டையை நிறுவவும்;
2. 35 விநாடிகளுக்கு குறைந்த வேகத்தில் சுமை இல்லாத துடிப்பு; பிரதான அலகு சுமை இல்லாத மின்னோட்டத்தைக் கவனிக்கவும்;
3. சுமை இல்லாத மின்னோட்டம் இயல்பு நிலைக்குத் திரும்பியதும், முதலில் தூய PE சுத்தம் செய்யும் பொருளை ஊட்டவும்; விறகு-பிளாஸ்டிக் கலவைப் பொருளை நேரடியாக வெளியேற்றும் பீப்பாயில் செலுத்த வேண்டாம் - முதலில் குறைந்த வேக வெளியேற்றும் பீப்பாயிலிருந்து பழைய பொருளை அகற்றவும்.
4. டிஸ்சார்ஜ் ஸ்ட்ரீம் சுத்தமாக இருந்தால், கடினமான கட்டிகள் அல்லது கருப்பு புள்ளிகள் இல்லாமல், படிப்படியாக மீண்டும் PEWPC உற்பத்திப் பொருட்களுக்கு திரும்பவும், அதே நேரத்தில் சுழற்சி வேகம் மற்றும் உணவு விகிதத்தை படிப்படியாக அதிகரிக்கும்.
IV. வெப்பமூட்டும் தோல்வி பிரித்தெடுத்தல் மற்றும் சுத்தம் செய்யும் செயல்முறை
1. தோராயமாக 200°C வரை வெப்பம்; முனை மற்றும் மாற்றம் விளிம்பை அகற்றவும், பின்னர் முன் வெளியேற்ற போர்ட்டை அழிக்கவும்;
2. பீப்பாயின் முன் முனையில் நீட்டிக்கப்பட்ட புஷர் தடியைப் பயன்படுத்தி, திடப்படுத்தப்பட்ட பொருளை திருகு கம்பியுடன் வெளிப்புறமாகத் தள்ளுங்கள்;
3. சாதனம் நகரவில்லை என்றால், இரண்டு திருகுகளை அகற்றி, கடினமான குளிரூட்டும் எச்சத்தின் (PE-மரம்-பிளாஸ்டிக் கலவை) பிரிவின் திரிக்கப்பட்ட பள்ளங்களை சுத்தம் செய்யுங்கள்;
4. இரண்டு திருகுகளுக்கு இடையே உள்ள மெஷிங் அனுமதியை கவனமாக பரிசோதித்து, பீப்பாயின் உள் சுவரில் வெளிநாட்டு உலோகத் துகள்கள் உள்ளதா என்பதைச் சரிபார்க்கவும்;
கார்டு நெரிசல் புள்ளி தொடர்ந்து அதே நிலையில் ஏற்பட்டால், அது இரும்புத் தாவல்கள் அல்லது பிற வெளிநாட்டுப் பொருள்கள் காரணமாக இருக்கலாம்; இவை அடையாளம் காணப்பட வேண்டும், இல்லையெனில், அட்டையை மீண்டும் செருக உடனடியாக சாதனத்தை மறுதொடக்கம் செய்யுங்கள்.
தொடர்புடைய செய்திகள்
- பாரம்பரிய நீர்ப்பாசன குழாய்களுக்கு எதிராக ரப்பர் சோக்கர் பாசன குழாய்களின் நன்மைகள்
- WPC டெக்கிங் ஆலைக்கான டர்ன்கீ திட்ட சேவையை Yongte வழங்க முடியுமா?
- 200x50 மிமீ மறுசுழற்சி செய்யப்பட்ட திட பிளாஸ்டிக் லம்பர் இயந்திரம் வெற்றிகரமாக சோதிக்கப்பட்டது
- இணை-வெளியேற்றத்துடன் கூடிய Yongte WPC நெடுவரிசை தயாரிக்கும் இயந்திரம் வெற்றிகரமாக சோதிக்கப்பட்டது
- மர-பிளாஸ்டிக் கலவை (WPC) தயாரிப்புகளை தயாரிக்க பிளாஸ்டிக் படக் கழிவுகளை எவ்வாறு பயன்படுத்தலாம்?
- WPC எக்ஸ்ட்ரூஷன் மெஷின் வெப்பநிலை அமைப்பு
எனக்கு ஒரு செய்தி அனுப்பு