WPC எக்ஸ்ட்ரூஷன் மெஷின் வெப்பநிலை அமைப்பு
PE மர-பிளாஸ்டிக் கலவைக்கான வெளியேற்ற வெப்பநிலை வளைவு (HDPE + மர தூள்)
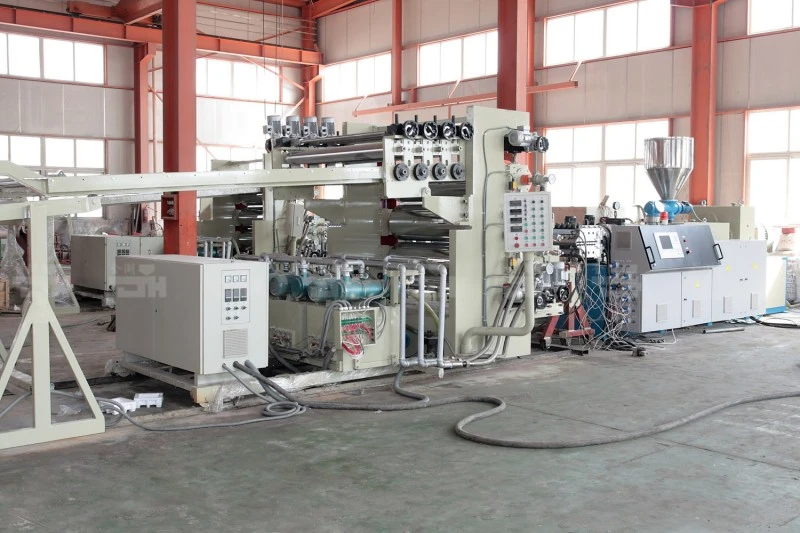
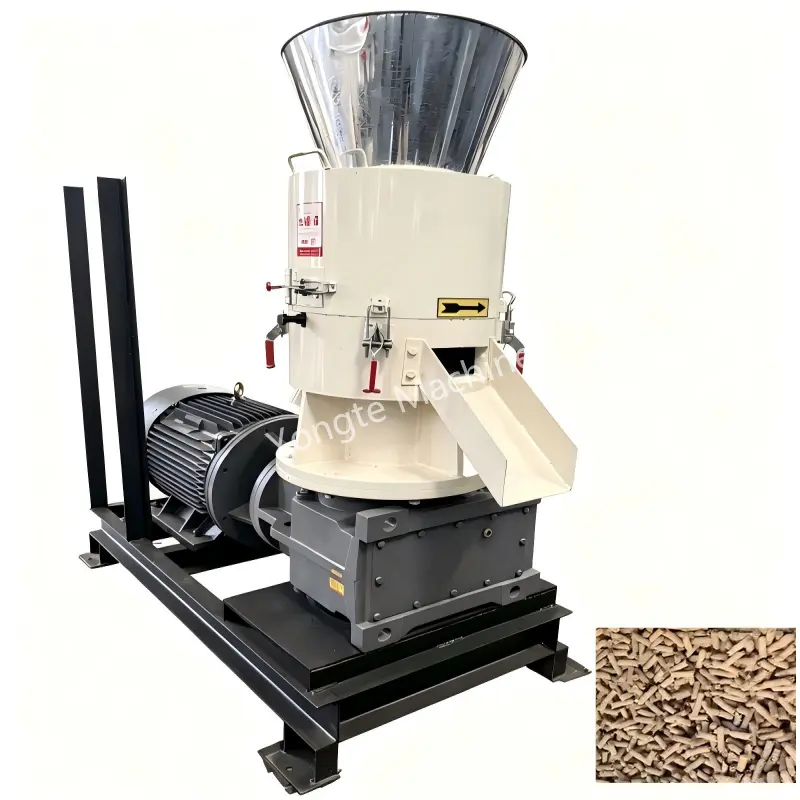
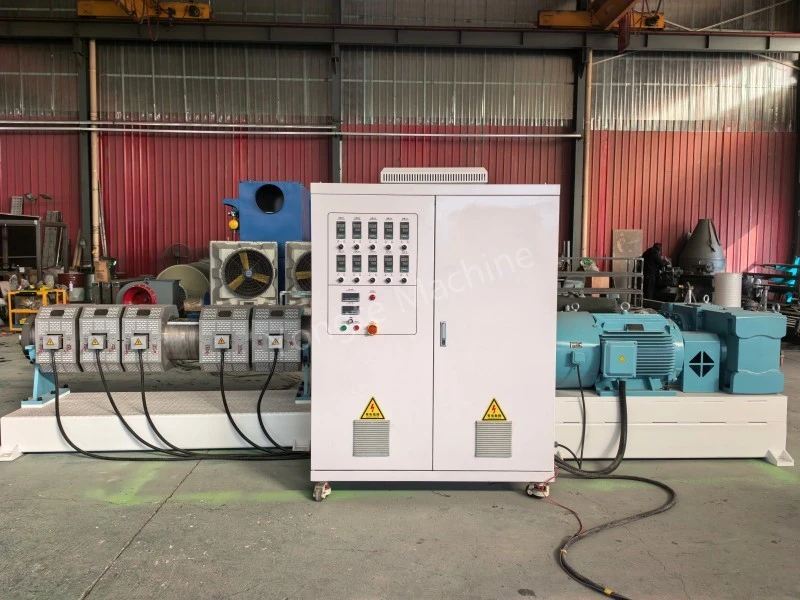
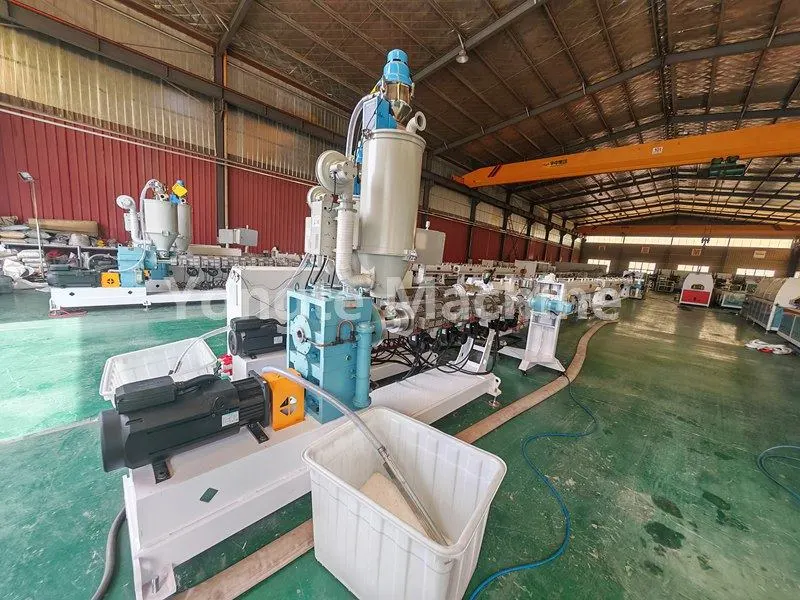
பொருந்தக்கூடிய காட்சிகள்: PE மற்றும் மரத் தூள் கலவை உற்பத்தி வரிகள் (பிளாட் ட்வின்-ஸ்க்ரூ கிரானுலேஷன் → கூம்பு இரட்டை திருகு / ஒற்றை-திருகு எக்ஸ்ட்ரூஷன் மோல்டிங்); PE-மர பிளாஸ்டிக் கலவைகளுக்கு, முதன்மைக் கவலைகள் உள்ளூர் வெப்பமடைதல், ஈரப்பதம் மற்றும் மரப் பொடியின் கார்பனேற்றம்; எனவே, அதிகபட்ச பொருள் வெப்பநிலை 185 °C ஐ விட அதிகமாக இருக்கக்கூடாது. இரண்டு-நிலை செயல்பாட்டில், இணையான இரட்டை திருகு கிரானுலேஷன் நிலை முழுமையான கலவை, பிளாஸ்டிக்மயமாக்கல் மற்றும் HDPE மற்றும் மரப் பொடியிலிருந்து சீரான துகள்களை உருவாக்குவதை உறுதி செய்கிறது; அடுத்தடுத்த சுயவிவர வடிவமானது கூம்பு இரட்டை திருகு அல்லது ஒற்றை திருகு எக்ஸ்ட்ரூடரைப் பயன்படுத்தி செய்யப்படுகிறது. இந்த பிரிக்கப்பட்ட செயலாக்க அணுகுமுறை ஒவ்வொரு கட்டத்திலும் சுயாதீன வெப்பநிலை கட்டுப்பாட்டை செயல்படுத்துகிறது, இதன் மூலம் உள்ளூர் வெப்பமடையும் அபாயத்தை குறைக்கிறது. PE-மர பிளாஸ்டிக் கலவைகள் செயலாக்க நிலைமைகளுக்கு அதிக உணர்திறன் கொண்டவை; பீப்பாய் அல்லது டையில் உள்ள அதிகப்படியான உள்ளூர் வெப்பநிலை, மூலப்பொருட்களில் எஞ்சிய ஈரப்பதம் மற்றும் அதிக வெப்பநிலையின் கீழ் மரத்தூள் கார்பனேற்றம் ஆகியவற்றில் குறிப்பாக கவனம் செலுத்தப்பட வேண்டும். இத்தகைய சிக்கல்கள் தயாரிப்பு மேற்பரப்பில் கரி புள்ளிகள், நிறமாற்றம் அல்லது இயந்திர பண்புகளின் சிதைவுக்கு வழிவகுக்கும். இதன் விளைவாக, உண்மையான உற்பத்தியில், பொருள் வெப்பநிலை கண்டிப்பாகக் கட்டுப்படுத்தப்பட வேண்டும், அதிகபட்ச வெப்பநிலை 185 °C க்கு மிகாமல் இருக்க வேண்டும்.
I. PE-WPC Extrusion Temperature Curve (Pelletizing Stage + Profile Forming Stage)
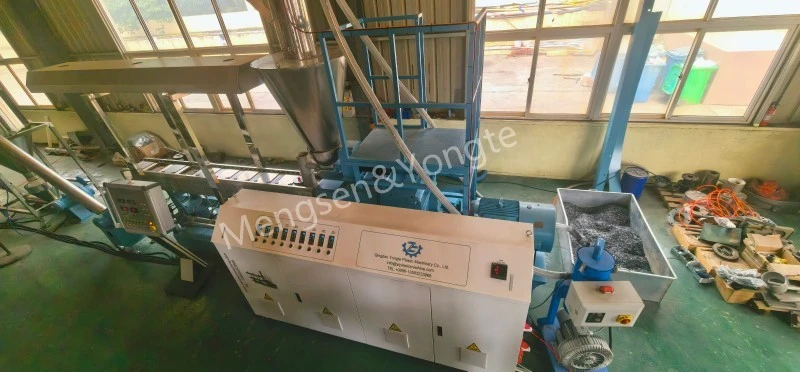
① இணை இரட்டை கிரானுலேஷன் (PE மர கிரானுலேஷன், ஒரே திசையில் இணை இரட்டை)
உண்மையான உற்பத்தியில், மரத்தூள் உள்ளடக்கம், கண்ணி அளவு மற்றும் HDPE உருகும் ஓட்டம் குறியீடு போன்ற மூலப்பொருளின் அளவுருக்களின் அடிப்படையில் வெப்பநிலை நன்றாக மாற்றியமைக்கப்பட வேண்டும்: அதிக மரத்தூள் சேர்க்கை விகிதம், அதிக செயலாக்க சிரமம், உள்ளூர்மயமாக்கப்பட்ட வெப்ப திரட்சியைத் தடுக்க பிளாஸ்டிக்மயமாக்கல் கட்டத்தில் வெப்பநிலை நிலைத்தன்மையை நெருக்கமாகக் கண்காணிப்பது அவசியம்; மரத்தூள் கண்ணி அளவு நன்றாக இருக்கும் போது, குறிப்பிட்ட பரப்பளவு அதிகரிக்கிறது, கார்பனேற்றம் அதிக வாய்ப்புள்ளது, இதற்கு ஒரே மாதிரியான நிலையில் வெப்பநிலை வரம்பின் சரியான குறைப்பு தேவைப்படுகிறது. கூடுதலாக, தட்டையான இரட்டை கிரானுலேஷன் கட்டத்தில் நீர் வழங்கல் கட்டுப்பாடு மூலப்பொருளுக்கு முந்தைய சிகிச்சை கட்டத்தில் இருந்து செயல்படுத்தப்பட வேண்டும்; மரத்தூள் ஆலைக்குள் நுழைந்தவுடன், அதன் ஈரப்பதம் சோதிக்கப்பட வேண்டும், அது 5% ஐ விட அதிகமாக இருந்தால், உலர்த்தும் சிகிச்சை செய்யப்பட வேண்டும்; இல்லையெனில், வெளியேற்றும் பீப்பாயில் நுழையும் ஈரப்பதம் அதிக வெப்பநிலையின் கீழ் நீராவி குமிழ்களை உருவாக்கலாம், இது கிரானுலேஷன் சீரான தன்மையை சமரசம் செய்து, அடுத்தடுத்த வெளியேற்றும் மோல்டிங்கின் போது இறுதி வெளியேற்றப்பட்ட பொருட்களில் உள் துளை குறைபாடுகளுக்கு வழிவகுக்கும்.
ஃபீடிங் போர்ட்டில் இருந்து தலை வரை சிலிண்டர் நீளம், ஒரு °C
|
துறை |
மண்டலம் 1 (கூடுதல்) |
மண்டலம் 2 |
மண்டலம் 3 |
மண்டலம் 4-6 |
மண்டலம் 7-8 |
மண்டலம் 9 |
தலையில் இறக்கவும் |
|
அமைத்தல் |
145-155 ℃ |
155-165 ℃ |
160-170 ℃ |
165-172 ℃ |
168-175 ℃ |
170-178 ℃ |
172~178℃ |
முக்கிய புள்ளிகள்:
· மரத்தூள் முன்கூட்டியே மென்மையாகி, திருகு கம்பியில் ஒட்டிக்கொள்வதைத் தடுக்க, உணவளிக்கும் பகுதியை மிக உயரமாக அமைக்க வேண்டாம், இது பாலம் அல்லது கம்பி சிக்கலுக்கு வழிவகுக்கும்.
· மண்டலங்கள் 3-5 முதன்மை கலவை பிரிவை உருவாக்குகின்றன, அங்கு வெப்பநிலை படிப்படியாக அதிகரிக்கிறது;
· உருகும் வெட்டு மண்டலத்தில் வெப்பநிலை உயர்வைக் குறைக்க முனை தலையை சிறிது குறைக்கவும்;
நீண்ட காலத்திற்கு உருகும் வெப்பநிலை 185 °C ஐ விட அதிகமாக இருக்கக்கூடாது; இல்லையெனில், மர இழைகள் விரைவான கார்பனேற்றத்திற்கு உட்படும், இதன் விளைவாக கரும்புள்ளிகள் மற்றும் கடுமையான புகையிலை போன்ற வாசனை தோன்றும்.
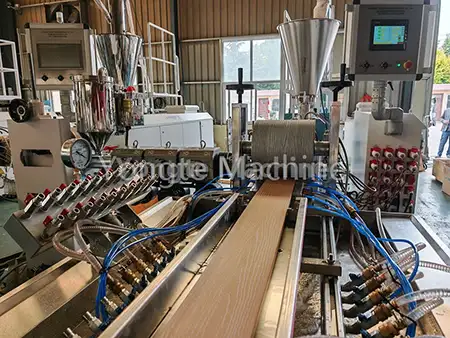
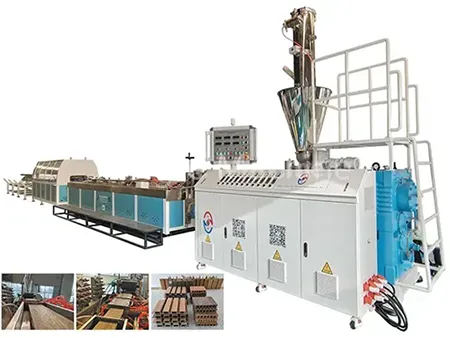
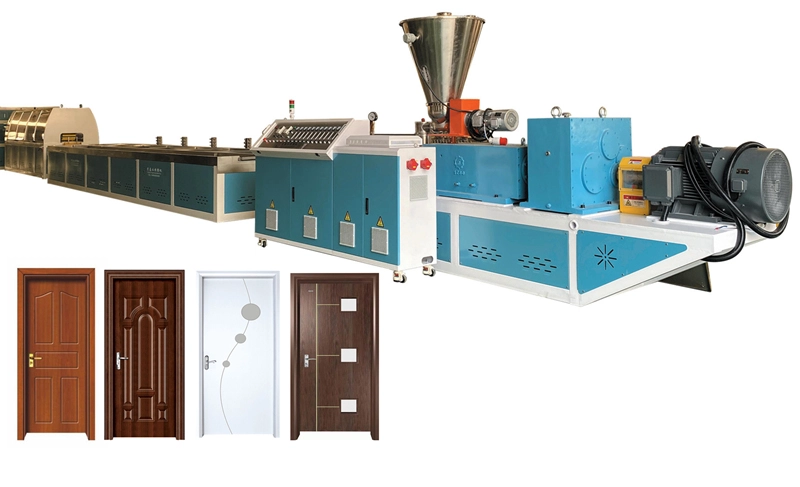
② உருவாக்கும் இயந்திரம் (கூம்பு வடிவ இரட்டை-திருகு SJSZ அல்லது ஒற்றை-திருகு, மர-பிளாஸ்டிக் துகள்களைப் பயன்படுத்தி டெக்கிங் / சுயவிவரங்களை வெளியேற்றுவதற்கு)
கூம்பு இரட்டை திருகு ExtruderTemperature அளவுரு அட்டவணை
|
அளவுரு வகை |
ஏற்றுதல் பிரிவு (அலகு: °C) |
சுருக்க வரம்பு (அலகு: °C) |
வெளியேற்றப் பகுதி (அலகு: °C) |
அளவீட்டு வரம்பு (அலகு: °C) |
தலை வெப்பநிலை (அலகு: °C) |
அச்சு வெப்பநிலை (அலகு: °C) |
அளவிடப்பட்ட உருகும் வெப்பநிலை (அலகு: °C) |
|
வெப்பநிலையை அமைக்கவும் |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
ஒற்றை-திருகு வெளியேற்றத்திற்கான வெப்பநிலை அளவுரு அட்டவணை (இணை-வெளியேற்றப்பட்ட மேற்பரப்பு அடுக்கு / எளிய சுயவிவரம்)
|
அளவுரு வகை |
ஏற்றுதல் பிரிவு (அலகு: °C) |
சுருக்க வரம்பு (அலகு: °C) |
அளவீட்டு வரம்பு (அலகு: °C) |
தலை வெப்பநிலை (அலகு: °C) |
அச்சு வெப்பநிலை (அலகு: °C) |
|
மதிப்பு அமைக்க |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ வெப்பநிலை செயல்பாட்டுக் கோட்பாடுகள்
1. வெப்பநிலையை அமைப்பது உருகலின் உண்மையான வெப்பநிலைக்கு சமமாக இருக்காது; உருகும் வெப்பநிலையின் உண்மையான அளவீடுகளைச் செய்ய உருகும் ஆய்வைப் பயன்படுத்துவது அவசியம். திருகு கத்தரிக்கோலால் ஏற்படும் வெப்ப உருவாக்கம் காரணமாக, அளவிடப்பட்ட உருகும் வெப்பநிலை பொதுவாக அமைக்கப்பட்ட வெப்பநிலையை விட 5-12 டிகிரி செல்சியஸ் அதிகமாகும்.
2. வெளியேற்றும் பிரிவில் வெப்பநிலை மிக அதிகமாக அமைக்கப்படக்கூடாது. இந்த பகுதியில், உறிஞ்சப்பட்ட நீராவி மற்றும் மரத்தூள் உள்ள குறைந்த மூலக்கூறு-எடை ஆவியாகும் பொருட்கள் பெரிய அளவில் வெளியிடப்படுகின்றன; இந்த மண்டலத்தில் வெப்பநிலை அதிகமாக இருந்தால், வாயுக்கள் உருகிய பொருட்களிலிருந்து சீராக வெளியேற முடியாமல் போகலாம், இது உடனடியாக உருகுவதற்கு வழிவகுக்கும் மற்றும் மரத்தூள் மேற்பரப்பில் வெப்பச் சிதைவைத் தூண்டும், இதன் விளைவாக கார்பனேற்றம் ஏற்படுகிறது.
3. அச்சு வெப்பநிலையானது அளவீட்டுப் பிரிவில் வெப்பநிலையை விட சற்றே அதிகமாக இருக்க வேண்டும், உருகிய பொருள் அச்சு குழிக்குள் நுழையும் போது போதுமான ஓட்டத்தை தக்கவைத்துக்கொள்வதை உறுதிசெய்து, அதன் மூலம் மென்மையான நிரப்புதல் மற்றும் வடிவத்தை எளிதாக்குகிறது, மேலும் போதுமான ஓட்டமின்மையால் தயாரிப்பு மேற்பரப்பில் குழி குறைபாடுகள் உருவாகுவதைக் குறைக்கிறது; இருப்பினும், அச்சு வெப்பநிலை அதிகமாக இருக்கக்கூடாது, ஏனெனில் அதிகப்படியான அச்சு வெப்பநிலையானது உருகிய பொருளின் மேற்பரப்பு அடுக்கின் குளிரூட்டும் விகிதத்தை குறைக்கும், இது அச்சு மேற்பரப்பில் பொருள் ஒட்டுதலுக்கு வழிவகுக்கும் (அச்சு ஒட்டிக்கொண்டது), மேலும் பொருள் குவிப்பு மற்றும் தீக்காயங்கள் நீண்ட காலத்திற்கு பொருள் இருக்கும் இடங்களில் விளைவிக்கலாம்.
தொடர்புடைய செய்திகள்
- பாரம்பரிய நீர்ப்பாசன குழாய்களுக்கு எதிராக ரப்பர் சோக்கர் பாசன குழாய்களின் நன்மைகள்
- WPC டெக்கிங் ஆலைக்கான டர்ன்கீ திட்ட சேவையை Yongte வழங்க முடியுமா?
- 200x50 மிமீ மறுசுழற்சி செய்யப்பட்ட திட பிளாஸ்டிக் லம்பர் இயந்திரம் வெற்றிகரமாக சோதிக்கப்பட்டது
- இணை-வெளியேற்றத்துடன் கூடிய Yongte WPC நெடுவரிசை தயாரிக்கும் இயந்திரம் வெற்றிகரமாக சோதிக்கப்பட்டது
- மர-பிளாஸ்டிக் கலவை (WPC) தயாரிப்புகளை தயாரிக்க பிளாஸ்டிக் படக் கழிவுகளை எவ்வாறு பயன்படுத்தலாம்?
- ரப்பர் நுரை நீர்-ஊடுருவக்கூடிய குழாய்களுக்கான விண்ணப்பம்
எனக்கு ஒரு செய்தி அனுப்பு